
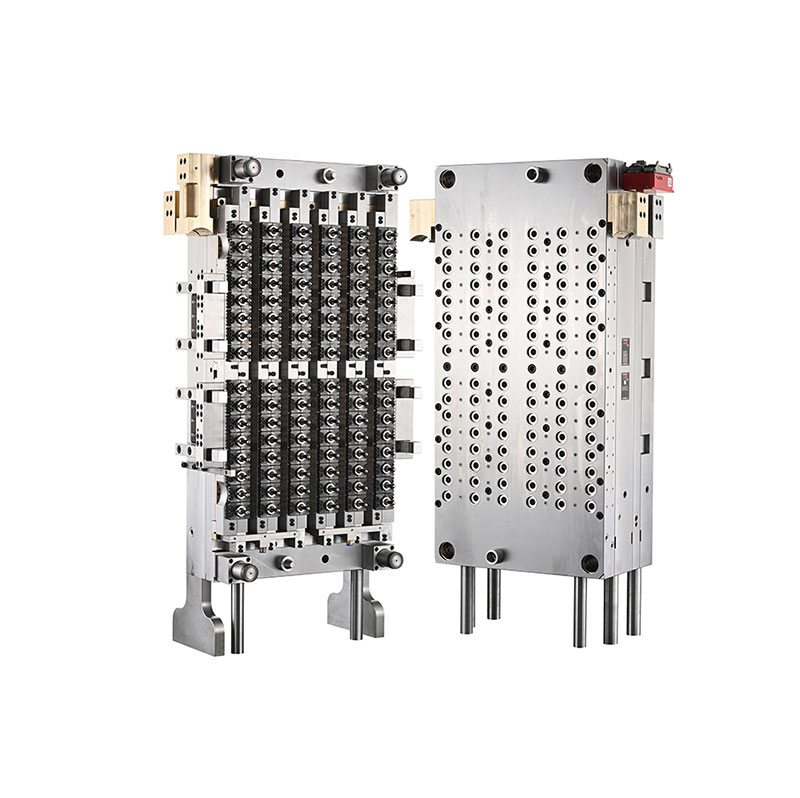
Daelong, pengeluar acuan suntikan yang berpangkalan di China dengan lebih 30 tahun pengalaman industri, menyediakan penyelesaian perkakas ketepatan untuk pengeluaran pembungkusan plastik volum tinggi. TheAcuan Prabentuk Haiwan Kesayangan 96 Rongga 29 25 Leher Dengan Pintu Injap Jarumdireka bentuk untuk menuntut pembuatan prabentuk PET, menggabungkan susun atur rongga tinggi, sistem pelari panas terkawal, dan keserasian dengan peralatan pengeluaran automatik untuk menyokong output yang konsisten untuk minuman, makanan dan aplikasi pembungkusan kimia harian.
Acuan prabentuk PET berprestasi tinggi secara langsung mempengaruhi kecekapan pengeluaran, ketekalan dimensi, penggunaan bahan dan kualiti botol hiliran. Konfigurasi 96 rongga membolehkan pengeluar menghasilkan berbilang prabentuk dalam setiap kitaran suntikan, manakala sistem pelari panas pintu injap jarum membantu mengawal penghantaran cair pada pintu individu. Bagi pengeluar yang menggunakan mesin pengacuan suntikan Nestal yang serasi dan automasi robotik lima stesen, reka bentuk acuan yang betul boleh menyokong pengeluaran yang stabil dan boleh berulang. Artikel ini menerangkan prinsip kerja acuan, pilihan bahan utama, kelebihan kejuruteraan, kriteria pemilihan, keperluan penyelenggaraan dan pertimbangan praktikal untuk menilai pelaburan acuan prabentuk PET rongga tinggi.
Preform PET ialah komponen acuan suntikan yang kemudiannya dipanaskan semula dan dibentuk ke dalam botol atau bekas lain. Dimensi mereka, pengedaran bahan, geometri leher, dan keadaan permukaan mempengaruhi prestasi pembungkusan siap.
Acuan 96 rongga mengandungi 96 kedudukan rongga individu, membenarkan sistem pengacuan suntikan yang dikonfigurasikan dengan betul untuk membentuk sehingga 96 prabentuk dalam satu kitaran pengacuan lengkap. Susunan ini amat sesuai untuk pengilang yang mencari kapasiti pengeluaran yang besar tanpa bergantung pada banyak mesin pengacuan berasingan.
Spesifikasi leher 29/25 mengenal pasti reka bentuk kemasan leher yang dimaksudkan. Pembeli harus mengesahkan profil benang yang tepat, dimensi pengedap, keserasian penutupan dan lukisan kemasan leher yang berkaitan sebelum membuat pesanan. Butiran ini menentukan sama ada prabentuk siap sesuai dengan proses penutup dan peniupan botol yang dimaksudkan.
Menurut maklumat produk Daelong, acuan ini direka untuk mesin pengacuan suntikan Nestal yang dilengkapi dengan sistem robot lima stesen. Keserasian sebenar harus disahkan terhadap model mesin pembeli, dimensi plat, kapasiti suntikan dan konfigurasi automasi.
Dalam pengacuan suntikan rongga tinggi, mengagihkan PET cair secara sama rata pada semua rongga adalah cabaran kejuruteraan utama. Variasi dalam suhu cair, tekanan, rintangan aliran atau prestasi get boleh menyebabkan perbezaan dalam berat prabentuk, rupa dan ketepatan dimensi.
Sistem pelari panas pintu injap jarum menggunakan pin injap alih untuk mengawal pembukaan dan penutupan pintu. Sistem ini direka bentuk untuk menguruskan kemasukan cair ke dalam setiap rongga dan boleh membantu menghasilkan kawasan pintu yang lebih bersih dan pengisian yang lebih konsisten apabila direka, diselenggara dan disegerakkan dengan betul dengan proses suntikan.
Daelong menentukan sistem pelari panas pintu injap siri PC-VG untuk model ini. Keputusan akhir bergantung pada keseluruhan reka bentuk hot runner, keadaan pin injap, kawalan suhu, tetapan suntikan, prestasi penyejukan dan penyediaan resin PET. Pembeli harus meminta percubaan acuan dan penilaian sampel untuk mengesahkan prestasi di bawah keadaan operasi sebenar mereka.
Pemilihan bahan adalah penting untuk acuan prabentuk PET rongga tinggi kerana komponen individu mengalami kombinasi haba, tekanan, geseran dan pergerakan mekanikal yang berulang yang berbeza. Keluli alat yang sesuai dan bahan pelari panas membantu menyokong kestabilan dimensi, rintangan haus dan operasi jangka panjang yang boleh dipercayai.
Jadual berikut meringkaskan bahan dan maklumat kejuruteraan yang diterbitkan oleh Daelong untuk acuan ini.
| Komponen | Bahan yang Ditentukan | Kekerasan yang diterbitkan | Tujuan Kejuruteraan |
|---|---|---|---|
| Rongga dan teras | Jerman 2316 keluli | HRC 42–45; pengerasan ketepatan sehingga HRC 50–54 | Membentuk geometri prabentuk dan menyokong rintangan haus |
| Cincin leher | Jerman 2316 keluli | HRC 45–50 | Membentuk kemasan leher dan antara muka penutupan |
| Pin injap | Keluli Jepun SKD51 | HRC 58–60 | Mengawal pembukaan dan penutupan pintu pagar |
| Muncung pelari panas | Tembaga berilium A.S | HRC 37 | Menyokong pemindahan haba dalam pemasangan muncung |
| Plat manifold | Keluli H13 | HRC 35–38 | Menyokong struktur manifold pelari panas |
| Plat asas | Keluli alat P20 | HRC 27–32 | Menyediakan sokongan struktur untuk pemasangan acuan |
Nota: Nilai kekerasan di atas mengikut spesifikasi diterbitkan halaman produk. Pembeli hendaklah mengesahkan sijil bahan akhir, keadaan rawatan haba, spesifikasi komponen dan rekod pemeriksaan dalam dokumentasi teknikal yang diluluskan.
Daelong juga melaporkan toleransi pemesinan 0.003–0.005 mm, kebolehtukaran komponen sehingga 90%, dan prabentuk kepekatan ketebalan dinding ±0.0075 mm pada L = 100 mm. Ini adalah mata penilaian teknikal yang penting; kaedah pengukuran mereka, lokasi pemeriksaan, dan kriteria penerimaan harus dipersetujui sebelum penerimaan pengeluaran.
Kelebihan utama konfigurasi 96-rongga ialah kapasitinya untuk membentuk banyak prabentuk dalam setiap kitaran. Apabila dipasangkan dengan mesin suntikan bersaiz sesuai, pengisian seimbang, penyejukan yang berkesan dan pengendalian automatik, susun atur ini boleh membantu pengeluar meningkatkan output sambil menggunakan ruang lantai pengeluaran dengan lebih baik.
Walau bagaimanapun, bilangan sebenar prabentuk yang boleh diterima dihasilkan setiap jam bergantung pada masa kitaran, ketersediaan mesin, kestabilan proses, penyelenggaraan yang dirancang dan peratusan bahagian yang ditolak. Oleh itu, perancangan pengeluaran harus menggunakan data percubaan yang disahkan dan bukannya kiraan rongga sahaja.
Berat prabentuk yang konsisten, dimensi leher dan ketebalan dinding adalah penting untuk pengacuan regangan hiliran. Perbezaan antara rongga boleh menyebabkan pengedaran bahan tidak sekata, kekuatan botol tidak konsisten atau peningkatan kadar penolakan.
Pelari panas yang direka dengan baik, komponen acuan yang dihasilkan dengan tepat, dan penyejukan yang seimbang boleh membantu mengurangkan variasi ini. Pensampelan rutin dan pengenalpastian rongga berguna untuk mengesan masalah sebelum ia menjejaskan kumpulan pengeluaran yang besar.
Daelong mengenal pasti struktur rongga yang boleh ditukar ganti sebagai salah satu kelebihan kejuruteraan acuan. Komponen yang boleh diganti boleh memudahkan penyelenggaraan yang disasarkan kerana bahagian yang haus atau rosak boleh diservis tanpa menggantikan keseluruhan pemasangan acuan.
Pembeli harus mengesahkan skop kebolehtukaran sebenar, ketersediaan alat ganti, prosedur penggantian dan keperluan pengesahan dimensi. Butiran ini membantu pasukan penyelenggaraan menganggarkan masa henti dan menyediakan inventori ganti yang sesuai.
Pembuatan prabentuk berkelajuan tinggi bergantung pada lebih daripada prestasi suntikan. Pengendalian robot, penyejukan, penyampaian, pemeriksaan, dan peralatan tiupan hiliran mesti berfungsi bersama. Keserasian dengan sistem automasi yang dimaksudkan membantu mengurangkan pengendalian manual dan menyokong aliran kerja pengeluaran yang lebih boleh diramal.
Kemasan leher 29/25 dan susun atur 96 rongga menjadikan acuan jenis ini relevan dengan operasi pembungkusan yang memerlukan jumlah preform PET yang banyak. Kesesuaian botol siap bergantung pada reka bentuk leher, berat prabentuk, gred resin, geometri botol, dan keadaan pengisian yang dimaksudkan.
Tidak setiap kemasan leher 29/25 boleh ditukar ganti dengan setiap penutup botol atau garisan pengisian. Pengilang harus mengesahkan lukisan penutupan, ciri-ciri yang jelas, keperluan pengedap, dan piawaian pembungkusan yang berkenaan sebelum melakukan reka bentuk acuan.
Memilih acuan rongga tinggi memerlukan kajian semula sistem pengeluaran yang lengkap dan bukannya perbandingan nombor rongga atau harga pembelian sahaja. Acuan yang sesuai secara teknikal harus sepadan dengan mesin, resin, reka bentuk botol, sasaran pengeluaran dan sumber penyelenggaraan yang terdapat di kilang.
Untuk butiran produk tambahan, semak acuan prabentuk PET 96 rongga 29/25 leher Daelong dengan pintu injap jarum dan rangkaian penyelesaian acuan prabentuk PET yang lebih luas.
Malah acuan kejuruteraan ketepatan memerlukan penyelenggaraan tetap untuk mengekalkan prestasi yang konsisten. Dalam sistem 96 rongga, masalah kecil yang menjejaskan beberapa rongga boleh menghasilkan sejumlah besar bahagian yang rosak jika ia kekal tidak dapat dikesan.
Penyelenggaraan pencegahan boleh mengurangkan masa henti yang tidak dijangka dan menjadikan penggantian komponen lebih mudah diramal. Selang penyelenggaraan yang sesuai hendaklah berdasarkan keadaan pengeluaran, kualiti resin, waktu operasi, hasil pemeriksaan dan cadangan pengilang.
Acuan prabentuk PET 96 rongga mengandungi 96 rongga acuan dan boleh menghasilkan sehingga 96 prabentuk bagi setiap kitaran suntikan lengkap apabila semua rongga beroperasi dengan betul. Output pengeluaran sebenar bergantung pada masa kitaran, prestasi mesin dan kadar penerimaan produk.
Penamaan 29/25 mengenal pasti konfigurasi kemasan leher yang dimaksudkan. Dimensi dan antara muka penutupan yang tepat hendaklah disahkan menggunakan lukisan kejuruteraan yang diluluskan untuk memastikan keserasian dengan reka bentuk penutup dan botol yang dipilih.
Sistem pintu injap jarum mengawal kemasukan cair melalui pin injap alih. Dengan tetapan reka bentuk dan proses yang sesuai, ia boleh meningkatkan ketekalan pintu, menyokong pengisian terkawal, dan mengurangkan kecacatan berkaitan pintu tertentu dalam pengacuan suntikan volum tinggi.
Daelong menentukan keserasian dengan mesin pengacuan suntikan Nestal yang dilengkapi dengan sistem robot lima stesen. Model mesin dan keperluan antara muka yang tepat hendaklah disahkan sebelum membuat pesanan, termasuk daya pengapit, kapasiti suntikan, dimensi plat dan butiran automasi.
Spesifikasi yang diterbitkan termasuk keluli Jerman 2316 untuk rongga, teras dan cincin leher; Keluli Jepun SKD51 untuk pin injap; tembaga berilium untuk muncung pelari panas; Keluli H13 untuk plat manifold; dan keluli alat P20 untuk plat asas. Keperluan bahan dan kekerasan akhir hendaklah disahkan dalam spesifikasi pembelian.
Pengilang harus mengekalkan suhu pelari panas yang seimbang, parameter suntikan yang sesuai, penyejukan berkesan, dan permukaan acuan yang bersih. Pensampelan rongga demi rongga yang kerap dan penyelenggaraan pencegahan membantu mengenal pasti penyelewengan sebelum menyebabkan penolakan yang meluas.
Sediakan lukisan penamat leher, berat dan dimensi prabentuk, aplikasi botol yang dimaksudkan, model mesin suntikan, sasaran pengeluaran, spesifikasi resin, keperluan automasi dan jadual penghantaran pilihan. Butiran ini membantu pengilang menilai keserasian dan menyediakan cadangan yang lebih tepat.
Acuan prabentuk PET 96 rongga dengan sistem pintu injap jarum boleh menjadi pelaburan berharga untuk pengeluar pembungkusan yang mencari kapasiti pengeluaran tinggi, kualiti prabentuk berulang dan keserasian dengan operasi pengacuan suntikan automatik. Nilai jangka panjangnya bergantung pada kejuruteraan ketepatan, bahan yang sesuai, pengisian dan penyejukan yang seimbang, penyepaduan mesin yang boleh dipercayai dan penyelenggaraan yang berdisiplin.
Daelong menggabungkan pengalamannya dalam pembuatan acuan suntikan dengan reka bentuk produk yang bertujuan untuk pengeluaran preform PET volum tinggi. Sebelum membuat keputusan pembelian, pengilang harus menilai lukisan teknikal, mengesahkan keserasian mesin, dan menetapkan kriteria penerimaan yang jelas untuk ujian acuan dan penghantaran akhir.
Mencari penyelesaian acuan prabentuk PET yang boleh dipercayai untuk barisan pengeluaran anda? Hubungi Daelonguntuk membincangkan spesifikasi leher 29/25 anda, reka bentuk prabentuk, konfigurasi mesin dan keperluan output. Lawati halaman produk atau hubungi kami untuk meminta butiran teknikal dan sebut harga yang disesuaikan dengan keperluan pembuatan anda.


